


Le marquage CE, la mention « 200 A » sur une fiche commerciale et l’intensité réellement utilisable d’un poste à souder ne désignent pas la même chose. Le marquage CE concerne la conformité aux règles applicables de l’Union européenne. L’intensité disponible en situation de soudage dépend notamment de la tension en charge, du facteur de marche, du procédé, de la température ambiante et de l’alimentation électrique.
| Élément | Ce qu’il indique | Ce qu’il ne prouve pas |
|---|---|---|
| Marquage CE | Déclaration de conformité du fabricant aux exigences de l’UE applicables | Mesure indépendante de chaque intensité annoncée |
| Intensité affichée | Valeur commerciale ou courant maximal déclaré | Durée pendant laquelle cette intensité est disponible |
| Tension en charge | Tension associée à un courant de soudage déterminé | Équivalence de deux mesures faites à des tensions différentes |
| Facteur de marche | Fraction d’un cycle pendant laquelle une intensité est utilisable | Capacité à souder indéfiniment au courant maximal |
| Performance utile | Courant réellement soutenu dans des conditions définies | Valeur déductible du seul logo CE ou de l’écran |
Pour comparer les machines vendues en France ou ailleurs en Europe, la documentation précise et les conditions d’essai sont plus utiles qu’un chiffre spectaculaire.
1. Que signifie vraiment la conformité d’un poste à souder ?
Marquage CE : conformité réglementaire, pas garantie de puissance
Le marquage CE traduit la déclaration du fabricant selon laquelle le produit respecte les règles européennes applicables. Il ne constitue pas un label de qualité général et ne signifie pas que chaque puissance ou intensité vantée dans la publicité a été certifiée indépendamment. Ce marquage ne précise pas, à lui seul, si le courant maximal a été mesuré par un laboratoire, à quelle tension, pendant combien de minutes et à quelle température.
Le document central est la déclaration UE de conformité du modèle précis, accompagnée de la plaque signalétique et de la notice. Une déclaration concernant un appareil différent n’est pas une preuve pour celui que vous achetez.
Déclaration, essai et étalonnage : des preuves différentes
| Document | Utilité | Limite |
|---|---|---|
| Marquage CE | Signale la conformité déclarée aux textes applicables | Ne confirme pas l’intensité utile |
| Déclaration UE de conformité | Identifie l’appareil, son fabricant et les exigences prises en compte | Ne reproduit généralement pas tous les essais |
| Rapport d’essai | Documente des résultats dans des conditions précises | Valable pour le modèle et la configuration testés |
| Rapport d’étalonnage ou de validation | Contrôle une précision de mesure ou des performances déterminées | Ne remplace pas les obligations de conformité |
Une mention vague de « certificat CE » sans référence traçable au bon modèle mérite une demande d’explication.
2. Les valeurs qui déterminent la puissance réellement disponible
Courant de sortie, courant d’entrée et tension à vide
Le courant de sortie circule dans le circuit de soudage ; le courant d’entrée est prélevé sur le secteur. Les deux ne peuvent pas être comparés directement, car la source de courant convertit l’énergie entre deux niveaux de tension et d’intensité.
La tension en charge correspond au point de fonctionnement du poste lorsqu’un certain courant de soudage est délivré. La tension à vide est mesurée lorsque la machine est alimentée, mais qu’aucun arc n’est établi. Elle influence les caractéristiques d’amorçage et la sécurité ; elle ne prouve pas la capacité à maintenir un courant annoncé pendant le travail.
Intensité maximale et facteur de marche
Un poste annoncé « 200 A à 40 % » ne peut pas être assimilé à un poste délivrant 200 A en continu. Sur le cycle de référence de dix minutes, un facteur de marche de 40 % signifie quatre minutes de soudage au point nominal suivi du temps de refroidissement nécessaire. La température de référence et la tension en charge sont indispensables pour comparer les indications.
Deux postes « 200 A » peuvent avoir des courants continus très différents. Pour des soudures courtes ou fines, la qualité de la régulation à basse intensité peut compter davantage que le courant maximal. Pour la production répétitive, le facteur de marche devient essentiel.
3. Vérifier une intensité annoncée : méthode étape par étape
Étape 1 : identifier le modèle exact
Contrôlez successivement le nom et la référence, le fabricant, la plaque signalétique, la tension et le courant d’entrée, les plages de sortie par procédé, la déclaration UE de conformité et la notice. Comparez les numéros et les informations de version. Vous pouvez consulter les notices VECTOR WELDING disponibles en français.
Étape 2 : définir les conditions d’essai
Avant de vérifier « 200 A », fixez le procédé, la polarité, la tension en charge, l’intensité sélectionnée, le facteur de marche, la température, la tension d’entrée, ainsi que la longueur et la section des câbles. Le courant réglé à l’écran lorsque l’arc est éteint ne prouve pas que cette intensité peut être maintenue pendant le soudage.
Étape 3 : mesurer sous charge avec un équipement adapté
Une mesure d’atelier peut mettre en évidence une anomalie importante, mais les contrôles formels exigent du matériel étalonné, une charge appropriée et une méthode reproductible. La série IEC 60974, notamment la partie relative à l’étalonnage et à la validation, fournit le cadre de référence. Les mesures doivent être réalisées par un personnel compétent ; n’ouvrez pas la machine pour sonder des circuits sous tension.
Exemple : lire les caractéristiques du Tokyo 2300
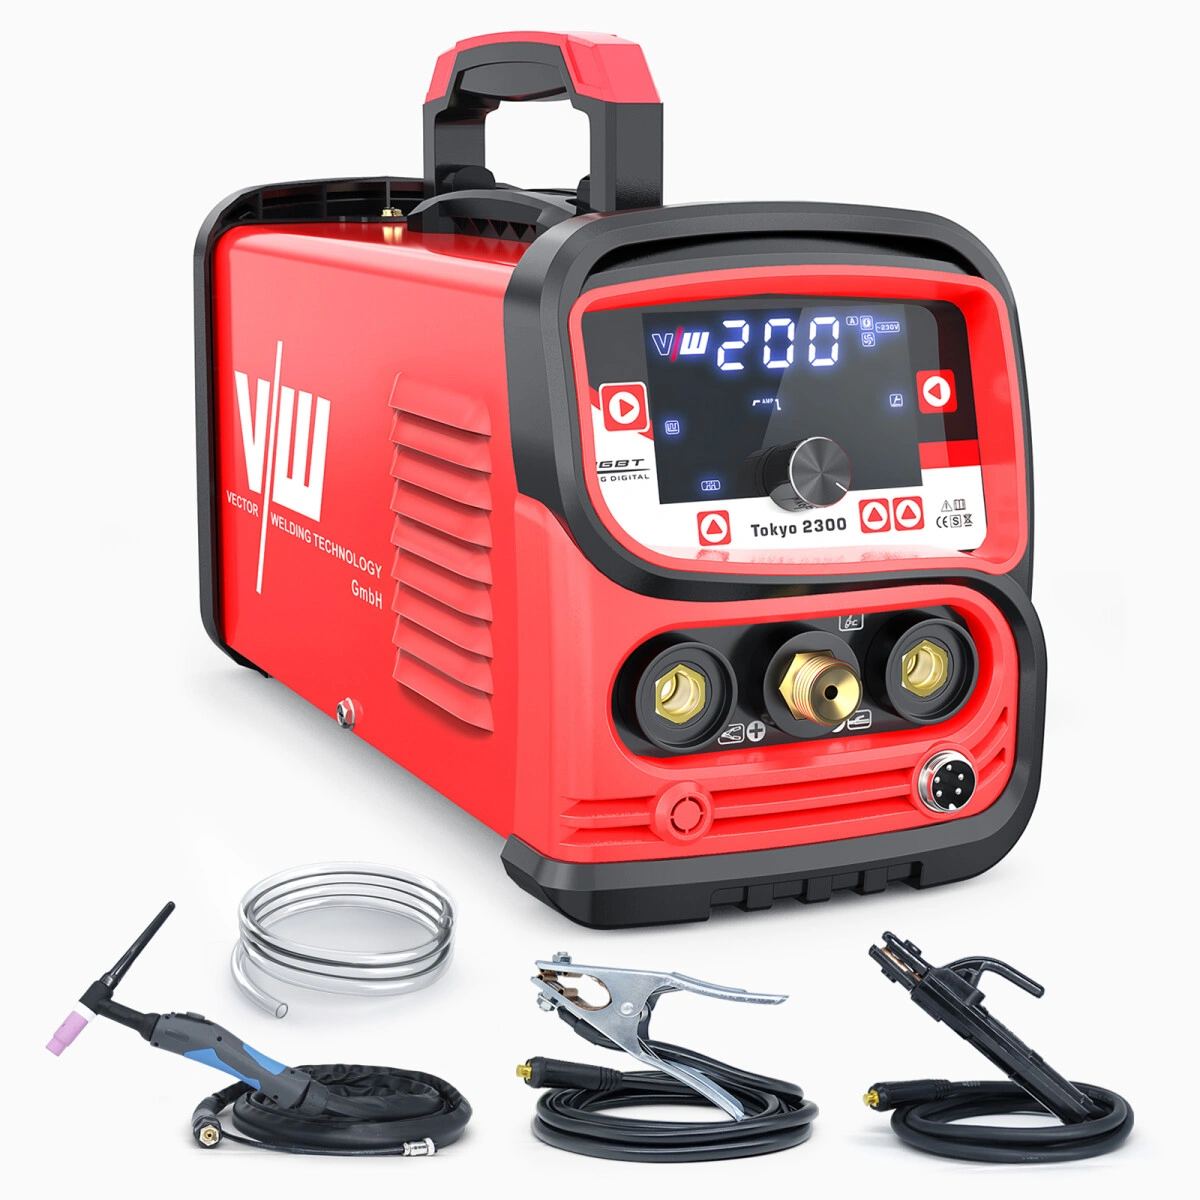
Le Tokyo 2300 illustre la distinction entre intensité maximale et courant continu. Le mode TIG DC couvre environ 10 à 200 A ; le mode MMA possède une plage différente. La documentation citée dans l’article d’origine donne notamment le tableau suivant :
| Mode | Courant de sortie | Tension en charge | Facteur de marche | Signification |
|---|---|---|---|---|
| TIG maximum | 200 A | 18 V | 40 % à 40 °C | Fonctionnement limité par le cycle nominal |
| TIG continu | 126 A | 15 V | 100 % | Point de fonctionnement continu documenté |
| MMA maximum | 170 A | 26,8 V | 30 % | Valeur à interpréter avec les conditions nominales |
Ces chiffres sont à confirmer pour la version commercialisée et sa notice technique. Un courant TIG de 200 A à 40 % n’est pas un courant continu TIG de 200 A.
4. Comparer objectivement les postes à souder
Une comparaison pertinente met côte à côte les mêmes procédés et les mêmes conditions de mesure.
| Critère | Information à comparer |
|---|---|
| Procédé | TIG, MMA, MIG/MAG ou autre |
| Plage de courant | Minima et maxima pour chaque procédé |
| Point nominal | Intensité et tension en charge associée |
| Facteur de marche | Pourcentage à une température donnée |
| Alimentation | Tension, phases, courant effectif et maximal |
| Application | Métal, épaisseur, type de joint et durée des cordons |
| Accessoires | Torche, câbles, porte-électrode et commandes compatibles |
| Pièces justificatives | Notice, plaque, déclaration UE et essais disponibles |
| Accompagnement | Conseils, consommables et service après-vente |
Signaux d’alerte dans les fiches et démonstrations
Soyez prudent si le logo CE apparaît sans déclaration correspondant au modèle, si le courant maximal est publié sans facteur de marche, si un même certificat couvre des machines mal identifiées ou si la vidéo d’essai ne montre ni la méthode ni la durée de mesure. Des tensions d’entrée manquantes, une plaque non conforme à la fiche produit ou une démonstration trop courte ne constituent pas nécessairement une fraude, mais justifient des vérifications.
5. Quatre cas pratiques
Soudage TIG de tôles inox fines
Une petite fabrication inox demande surtout une bonne régulation à faible courant, un amorçage fiable, une impulsion adaptée et des consommables corrects. Le Tokyo 2300 permet un contrôle TIG DC ; pour l’aluminium, vérifiez la nécessité d’un TIG AC. Le guide réglage soudure TIG explique les paramètres à examiner.
Réparations mobiles avec rallonges et groupe
Les problèmes de puissance perçus peuvent provenir d’une longue rallonge, d’un groupe mal régulé ou d’une alimentation partagée. Vérifiez les besoins en entrée et le câblage avant de suspecter le poste.
Production répétitive proche de la limite thermique
La valeur pertinente est le facteur de marche à l’intensité utilisée. Un poste qui fonctionne bien pour un court essai peut s’arrêter dans un cycle de production prolongé. Contrôlez le refroidissement et la capacité des torches.
Contrôle de réception et achats professionnels
Lorsqu’une entreprise commande plusieurs appareils, le contrôle de la plaque, de la notice, des câbles et du procès-verbal de réception doit concerner les références précises. Une déclaration générique ne suffit pas à vérifier chaque configuration.
6. Diagnostiquer une performance insuffisante
| Symptôme | Cause possible | Premier contrôle sûr |
|---|---|---|
| Arc faible ou instable | Baisse de tension ou groupe inadapté | Vérifier l’alimentation et sa charge |
| Pénétration insuffisante | Intensité, préparation ou vitesse incorrectes | Contrôler les réglages et le joint |
| Perte de puissance avec le temps | Limitation thermique, ventilation | Arrêter et laisser refroidir |
| Connecteur qui chauffe | Connexion desserrée ou usée | Débrancher et inspecter visuellement |
| Mesure différente de l’écran | Appareil inadapté ou forme d’onde impulsionnelle | Faire mesurer avec un instrument approprié |
| Disjonction répétée | Alimentation insuffisante ou défaut | Faire contrôler par un électricien |
N’ouvrez pas le boîtier et n’insistez pas en cas d’odeur de brûlé, d’isolant endommagé ou d’arrêts inexpliqués. Comparez les postes TIG, les postes TIG DC et les accessoires compatibles selon les besoins. Pour une interprétation des valeurs ou un problème technique, contactez le service client VECTOR WELDING. Notre showroom et atelier à Cologne proposent également un accompagnement technique.
FAQ : marquage CE et intensité réelle
Que signifie la certification d’un poste à souder ?
Selon le contexte : conformité réglementaire, essai selon une norme, étalonnage ou validation. Demandez quel contrôle exact a été réalisé.
Que prouve le marquage CE ?
Il indique que le fabricant déclare la conformité du produit aux exigences européennes applicables.
Le CE est-il une certification indépendante ?
Non, pas en lui-même. Il ne précise pas systématiquement l’intervention d’un organisme tiers.
Le CE garantit-il l’intensité maximale annoncée ?
Non. Vérifiez la tension en charge, le facteur de marche, le procédé et les essais.
Quels documents demander pour un poste vendu en France ?
La plaque et l’identification du produit, la notice et les consignes de sécurité, ainsi que la déclaration UE de conformité applicable.
Qu’est-ce qu’une déclaration UE de conformité ?
Un document signé qui identifie le produit et les règles européennes auxquelles le fabricant déclare satisfaire.
Comment vérifier qu’une déclaration concerne mon appareil ?
Comparez la référence, la marque, le fabricant et les valeurs nominales à celles de la plaque et de la notice.
Courant maximal et courant nominal : quelle différence ?
Le courant maximal représente la borne supérieure annoncée ; le courant nominal n’a de sens qu’avec la tension et le facteur de marche correspondants.
Quel effet du facteur de marche sur le courant disponible ?
Il détermine la durée de soudage possible à une puissance donnée avant la période de refroidissement prévue.
Pourquoi faut-il connaître la tension en charge ?
Elle définit, avec le courant, le point nominal : deux intensités mesurées à des tensions différentes ne se comparent pas directement.
Peut-on mesurer le courant avec une pince ampèremétrique ?
Oui, avec une pince adaptée au courant continu et à la forme d’onde ; la méthode et la position de mesure influent sur la précision.
Pourquoi l’écran et la mesure diffèrent-ils ?
La pulsation, le comportement de l’arc, l’étalonnage et les limites de l’appareil de mesure peuvent expliquer l’écart.
Une faible alimentation 230 V peut-elle limiter la puissance ?
Oui : chute de tension, réseau surchargé et groupe sous-dimensionné sont des causes classiques.
Longueur et section des câbles ont-elles un effet ?
Oui, des câbles trop longs ou fins créent des pertes et un échauffement.
Tous les postes TIG 200 A soudent-ils l’aluminium ?
Non. Le TIG de l’aluminium exige généralement une fonction AC ; les seuls 200 A ne suffisent pas.
Quand faut-il étalonner ou valider un poste ?
Lorsqu’un système qualité l’impose, après certaines réparations ou lors d’écarts répétés de performance.
Comment interpréter les 200 A du Tokyo 2300 ?
Il s’agit du maximum TIG au facteur de marche indiqué, pas d’une intensité continue de 200 A.
Quelles informations fournir au support technique ?
Le modèle, la plaque, le procédé, le métal, l’épaisseur, la tension d’alimentation, les câbles, les réglages et la durée d’utilisation.
