


Un poste à souder annoncé à 300 A ne délivre pas nécessairement 300 ampères de manière continue à l’arc. Cette différence n’implique pas automatiquement une panne ou une publicité trompeuse : « 300 A » peut désigner une famille de produits, un maximum sélectionnable, la puissance d’un procédé particulier ou un point de fonctionnement disponible seulement dans des conditions définies.
Si la mesure semble plafonner à environ 200 A, plusieurs explications sont possibles : tension d’alimentation trop faible, facteur de marche, câbles et connexions, protections thermiques, paramètres de soudage ou instrument de mesure inadapté. La bonne démarche consiste à distinguer le courant annoncé du courant nominal puis à analyser l’ensemble du circuit.
1. Que signifient réellement les « 300 A » ?
Courant nominal, courant réglé et courant réellement délivré
| Notion | Ce qu’elle décrit | Erreur courante |
|---|---|---|
| Nom du modèle | Référence ou gamme commerciale | Supposer que le numéro correspond au courant maximal |
| Plage de réglage | Valeurs accessibles pour un procédé | Considérer le maximum comme continu |
| Courant réglé | Valeur choisie sur le panneau | Croire que le courant d’arc est toujours identique |
| Point nominal | Courant et tension à un facteur de marche donné | Oublier la durée de fonctionnement |
| Courant mesuré | Valeur circulant réellement pendant le soudage | Conclure à une panne dès qu’une mesure diffère |
Pour comparer deux postes, il faut toujours rapprocher procédé, courant, tension en charge, température et facteur de marche. En TIG pulsé, le courant de pointe et le courant de base alternent ; un instrument qui affiche une moyenne peut indiquer une valeur nettement inférieure à la pointe définie sans que le poste soit défectueux.
Caractéristiques à courant constant et à tension constante
En TIG et MMA, les sources fonctionnent généralement en courant constant : elles s’efforcent de maintenir l’intensité choisie malgré les variations de longueur de l’arc. En MIG/MAG, on utilise principalement une caractéristique à tension constante. La vitesse d’avance du fil, sa section, la distance tube-contact/pièce, le gaz et le mode de transfert influencent alors le courant réel.
Il faut donc rechercher un problème de MIG/MAG dans le dévidage, la tension, le dépassement de fil, les contacts, le gaz et la polarité, et pas uniquement sur la commande d’ampérage. Consultez les postes de soudage MIG/MAG pour comparer les caractéristiques propres à cette technique.
2. Pourquoi un appareil « 300 A » peut sembler limité à 200 A
Le nombre peut correspondre au nom ou à un seul procédé
Certains postes multiprocédés présentent des limites différentes en MIG/MAG, TIG et MMA. Le courant de découpe plasma est encore une autre donnée : il ne doit pas être confondu avec l’intensité de soudage. Pour connaître la valeur applicable, consultez dans cet ordre : fiche du modèle précis, plaque signalétique, notice, tableau des facteurs de marche et éventuelles limites d’une pédale ou d’un mode pulsé.
Vous pouvez retrouver les documents des modèles concernés dans les notices d’utilisation en français.
L’alimentation ne fournit pas la puissance demandée
Pendant le soudage, l’appareil transforme l’électricité du réseau en une sortie à basse tension et forte intensité. Si la tension d’entrée s’effondre sous charge, il peut devenir impossible de maintenir le courant de sortie. Causes fréquentes :
- Plusieurs outils puissants sur le même circuit.
- Rallonge trop longue, trop fine ou en mauvais état.
- Distance excessive au tableau de distribution.
- Fiche ou prise desserrée et échauffée.
- Groupe électrogène insuffisant ou mal régulé.
- Protection électrique inadaptée à la configuration prévue.
La simple inscription « 230 V » ne garantit pas que n’importe quelle prise domestique puisse fournir toute la capacité du poste. Un appareil triphasé 400 V n’est pas non plus automatiquement mieux adapté : tout dépend du travail et des installations disponibles. Ne modifiez jamais les prises ou les protections pour forcer une puissance supérieure ; confiez les vérifications électriques à un professionnel.
Chaleur, facteur de marche et pertes dans les câbles
Un facteur de marche de 40 % sur dix minutes correspond à quatre minutes de soudage dans les conditions indiquées, suivies de la période de refroidissement prévue. Il ne signifie pas qu’un poste de 300 A réduit automatiquement son courant à 200 A dès l’amorçage. En revanche, une sollicitation trop longue peut activer la protection thermique.
Une grande longueur de câble de soudage, une petite section, des connecteurs mal verrouillés, une pince de retour sale ou une torche dégradée augmentent les résistances et les pertes. Fixez la pince de retour sur un métal propre, au plus près du joint, et vérifiez la compatibilité des câbles et accessoires de soudage.
3. Identifier la véritable cause en toute sécurité
Lire correctement la plaque signalétique
Les principales indications peuvent comprendre :
| Symbole | Signification |
|---|---|
| I₂ | Courant de sortie de soudage |
| U₂ | Tension en charge |
| I₁max | Courant maximal d’entrée dans les conditions spécifiées |
| I₁eff | Courant effectif d’entrée |
| U₀ | Tension à vide |
| X | Facteur de marche |
Commencez par les données du procédé effectivement utilisé. Une valeur maximale de 300 A à faible facteur de marche n’est pas équivalente à une autre source délivrant moins d’ampères, mais pouvant fonctionner longtemps sans interruption.
Une séquence de diagnostic de l’extérieur vers l’intérieur
- Vérifier le procédé et la polarité.
- Contrôler courant, tension, dévidage et paramètres pulsés sélectionnés.
- Examiner visuellement torche, porte-électrode, pince de retour et isolants.
- Nettoyer la zone de contact de retour et rapprocher la pince.
- Retirer une rallonge inutile ou la remplacer par une installation conforme.
- Essayer sur une chute de métal préparée, avec des consommables appropriés.
- Observer les alarmes, la ventilation et la stabilité de l’arc.
- Noter si la faiblesse apparaît immédiatement ou après plusieurs minutes.
La mesure du courant exige un instrument adapté au courant continu, à l’intensité et à la forme d’onde, notamment en soudage pulsé. N’ouvrez pas la machine et ne touchez à aucun réglage de calibration interne.
4. Adapter la puissance au procédé et au travail réel
Choisir selon la tâche, et non selon le plus grand nombre
Évaluez le métal et son alliage, l’épaisseur, la préparation du joint, la position, le procédé, les consommables, le nombre de passes, le temps d’arc prévu et l’alimentation 230 ou 400 V. La préparation correcte d’un joint à passes multiples peut être plus utile qu’une augmentation indiscriminée de l’intensité. Un poste de la classe 200 A suffit souvent à de nombreuses réparations ou réalisations légères à moyennes ; la classe 300 A devient pertinente si le procédé, le débit de dépôt ou une forte cadence l’exigent.
Exemple : lire les valeurs du NewYork 2500
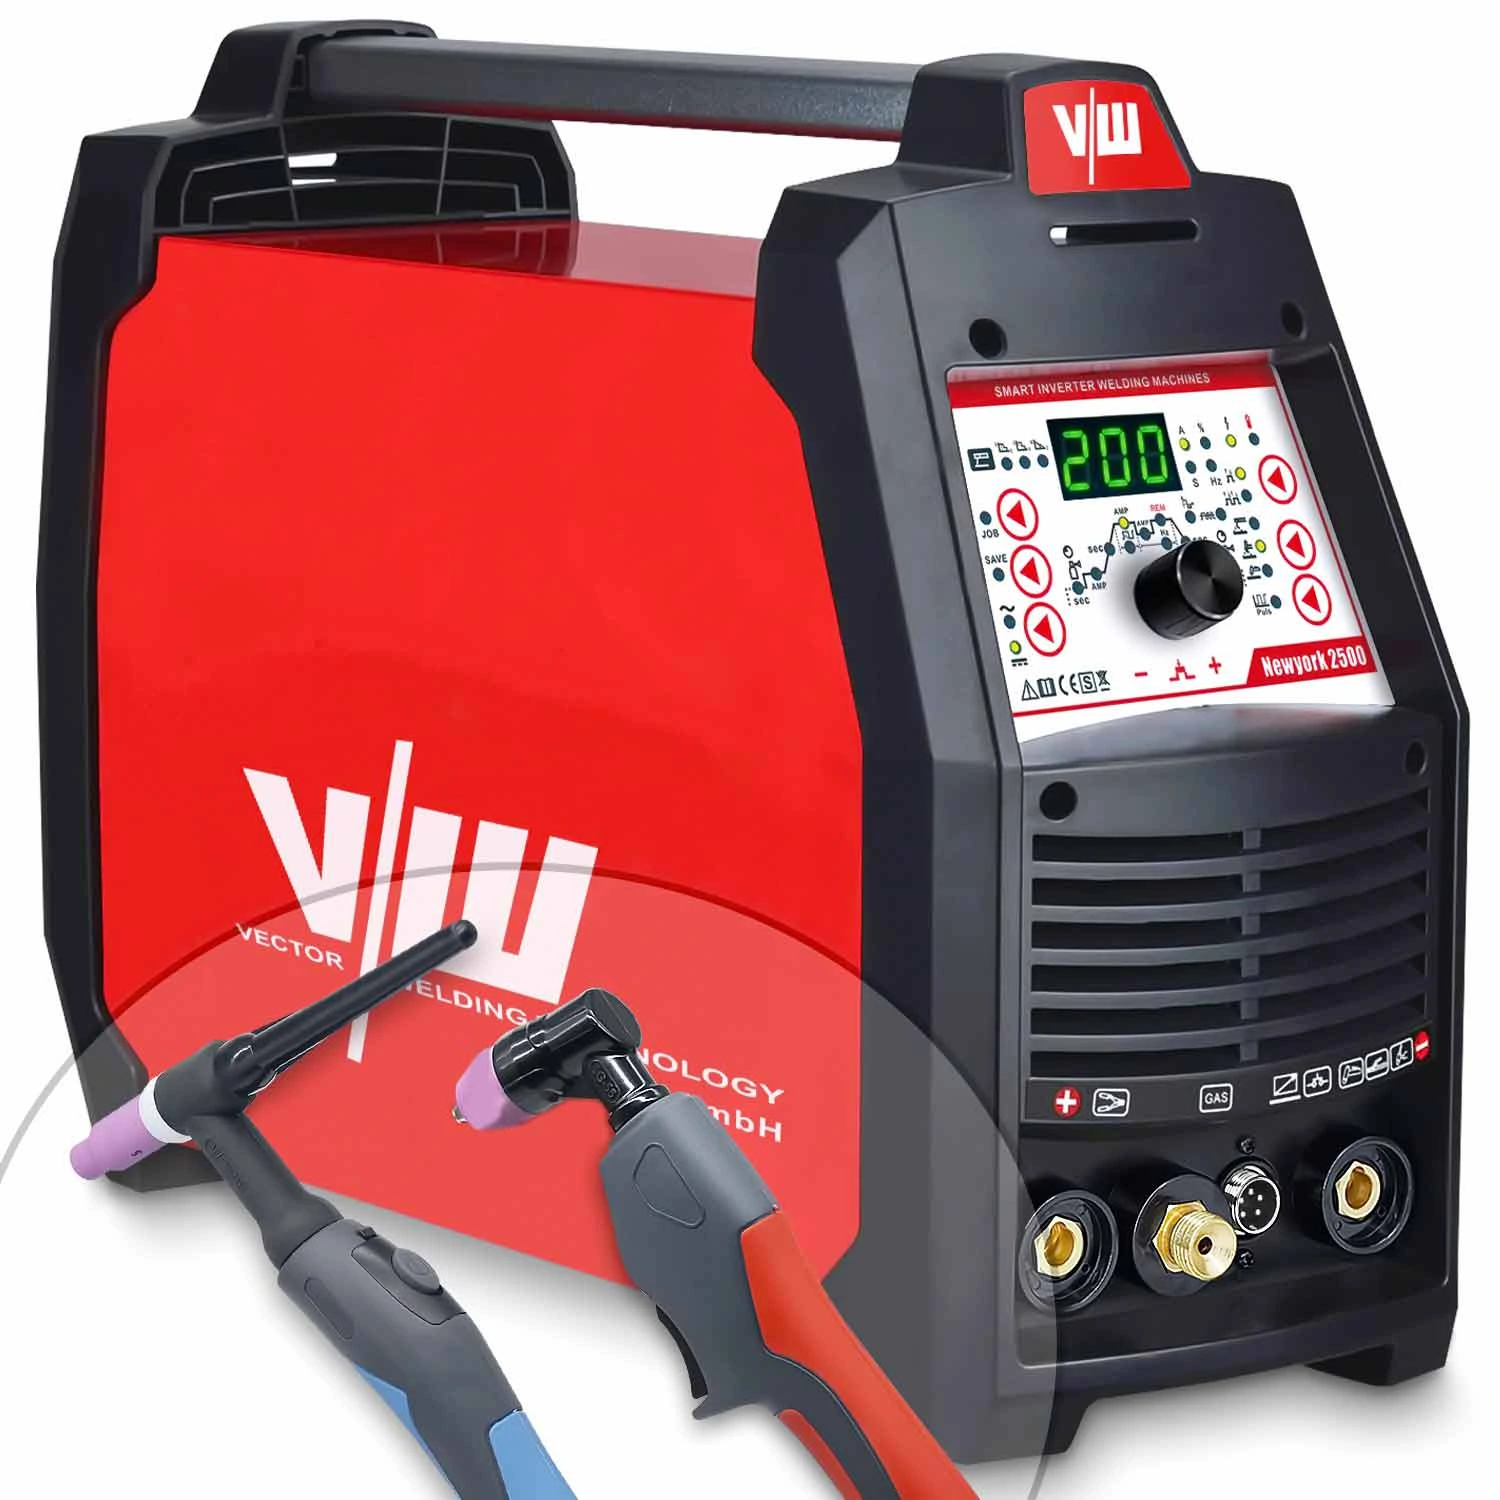
Le kit NewYork 2500 (TIG AC/DC et plasma) permet d’illustrer les plages distinctes : TIG de 10 à 200 A, MMA de 10 à 170 A et découpe plasma de 20 à 50 A, avec une alimentation monophasée 230 V. Les valeurs maximales sont associées à des facteurs de marche propres aux procédés, par exemple 200 A TIG à 40 % dans les conditions nominales citées. Le « 2500 » fait partie de la dénomination commerciale ; il n’indique pas un courant de 2 500 A.
5. Quatre situations où « il manque des ampères »
Réparer une pièce aluminium en TIG AC dans un garage
La difficulté peut provenir de la présence d’oxydes, de la préparation du tungstène, d’une balance AC incorrecte, du câble de retour ou de la chute de tension d’une rallonge. Vérifiez les réglages et le matériel avant de conclure que le poste manque d’intensité. Si des protections déclenchent ou qu’une fiche chauffe, arrêtez immédiatement.
Fabriquer des cadres en acier en MIG/MAG
La productivité dépend des caractéristiques du fil, du gaz, du dévidage, des réglages de tension, du facteur de marche et de la torche. Une mauvaise vitesse de fil ou une distance excessive entre tube-contact et pièce peut donner une impression d’arc faible.
Réparer en MMA avec un groupe électrogène
La régulation du groupe, la section des rallonges, les connecteurs et le diamètre d’électrode peuvent tous limiter le résultat. Le choix du groupe doit suivre la puissance exigée par le poste, pas seulement les watts écrits sur le moteur.
Souder en série pendant de longues périodes
Une machine parfaitement capable de réaliser quelques cordons peut déclencher sa protection thermique pendant une cadence soutenue. Le bon critère est alors l’intensité continue admissible dans les conditions prévues.
6. Réparer, ajuster l’installation ou choisir un appareil supérieur ?
Un poste de 200 A est souvent suffisant pour les travaux occasionnels, les petites fabrications et les joints préparés correctement. En revanche, vérifiez l’alimentation ou demandez une intervention si l’appareil fonctionnait auparavant et si ses performances ont brusquement changé.
| Application | Besoin à examiner | Quand une classe 300 A est utile |
|---|---|---|
| Petites réparations et atelier domestique | TIG sur pièces fines, travaux intermittents | Épaisseurs et durées réclamant durablement plus de 200 A |
| Fabrication de structures légères | Dévidage MIG/MAG, préparation et cadence | Fort débit de dépôt ou fil plus épais |
| Agriculture et chantier | Diamètre des électrodes MMA et qualité du groupe | Usage récurrent d’électrodes 4–5 mm ou fort courant prévu |
| Production en série | Courant à 100 % de facteur de marche | Quand le courant continu requis dépasse la capacité réelle du poste |
Dans tous les cas, la torche, les câbles, la protection électrique et l’aspiration doivent être adaptés à l’équipement choisi. Pour une assistance, présentez la référence, la plaque, le procédé, le métal, le diamètre des consommables, le courant prévu, les câbles et les codes d’erreur au service technique VECTOR WELDING.
FAQ : intensité et puissance de soudage
Qu’est-ce qu’une intensité nominale de 300 A ?
Il s’agit d’une valeur correspondant à un procédé et à un point nominal définis, à interpréter avec sa tension et son facteur de marche.
Le numéro de modèle indique-t-il toujours le courant maximal ?
Non. Il peut désigner une gamme. Seules la plaque, les spécifications et la notice donnent les valeurs d’utilisation.
Pourquoi le courant mesuré varie-t-il autour du réglage ?
L’arc, le mode pulsé, le dévidage et la technique influencent la valeur instantanée ; un appareil peut afficher une moyenne.
Le facteur de marche transforme-t-il 300 A en 200 A ?
Non. Il définit la durée d’utilisation au courant nominal, pas une réduction automatique fixe.
Une alimentation 230 V peut-elle faire fonctionner un poste 300 A ?
Oui seulement si le poste est conçu pour cette tension et si le circuit possède la capacité d’entrée exigée.
Le 400 V est-il forcément meilleur ?
Non. La bonne alimentation dépend du besoin réel, de l’appareil et de l’installation disponible.
Une rallonge peut-elle réduire les performances ?
Oui, lorsqu’elle est trop longue, trop fine, abîmée ou mal raccordée.
Des câbles de soudage longs peuvent-ils affaiblir l’arc ?
Oui. Leur résistance entraîne des pertes de tension ; l’état des connexions compte également.
Une pince de retour en mauvais état peut-elle limiter le courant ?
Elle peut augmenter les pertes et provoquer un échauffement. Fixez-la solidement sur du métal propre.
Pourquoi un MIG/MAG n’a-t-il pas toujours une commande directe d’intensité ?
Son courant découle principalement du dévidage et des conditions d’arc, la source régulant généralement la tension.
Pourquoi le TIG semble-t-il limité avec une pédale ?
Le réglage peut définir seulement la limite maximale de la pédale ; la course effective et la compatibilité de la commande comptent.
Un consommable incorrect peut-il donner l’impression d’un manque de puissance ?
Oui : fil, électrode, polarité, diamètre et préparation doivent correspondre au procédé.
Un groupe trop petit peut-il limiter la puissance ?
Oui : examinez sa puissance continue, ses appels de charge et sa régulation.
Comment mesurer correctement le courant réel ?
Utilisez une charge maîtrisée et un appareil adapté à l’intensité et à la forme d’onde ; confiez les mesures complexes à un professionnel.
Que signifie le voyant de surcharge thermique ?
Une protection s’est activée. Arrêtez le soudage et suivez la procédure de refroidissement de la notice.
Peut-on neutraliser cette protection pour obtenir plus de courant ?
Non. Cela peut provoquer un incendie, une électrocution ou la destruction de l’appareil.
Un poste 200 A est-il adapté aux professionnels ?
Oui si ses performances nominales, ses procédés et son facteur de marche correspondent aux travaux prévus.
Que préparer avant de contacter le support ?
Modèle, série, procédé, matériau, épaisseur, consommables, réglages, alimentation, câbles et description précise des symptômes.
