


Une électrode de soudage inadaptée peut provoquer un arc instable, un collage fréquent, beaucoup de projections, une pénétration insuffisante, un défaut de fusion, des porosités, des inclusions de laitier ou même des fissures. Mais un cordon médiocre ne signifie pas nécessairement que l’électrode est seule responsable. Les réglages, la polarité, la préparation du joint, les salissures, les câbles et la technique de soudage peuvent produire des symptômes similaires.
Pour résoudre le problème, commencez par identifier le type d’incompatibilité, puis écartez les autres causes. Sélectionnez enfin une électrode correspondant au métal, au joint, à la position, au poste et aux performances exigées.
Que signifie « mauvaise électrode » ?
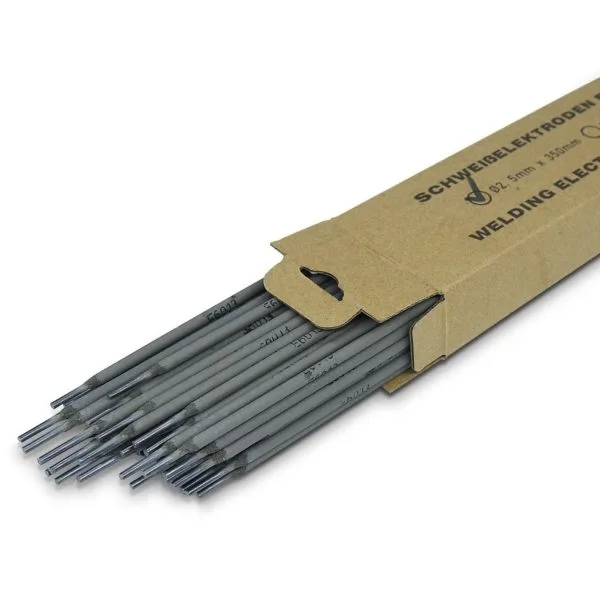
Une électrode peut être inadaptée de plusieurs façons : mauvaise classification pour l’alliage, diamètre excessif, position de soudage non prise en charge, courant ou polarité incorrects, enrobage humide ou détérioré. Il faut aussi distinguer les électrodes enrobées consommables pour le procédé MMA des électrodes de tungstène utilisées en TIG : leur fonction et leur utilisation sont différentes.
Une désignation comme E6013 indique une famille d’électrodes et ses caractéristiques normalisées. Elle ne signifie pas que cette électrode convient à tous les aciers, tous les assemblages ou toutes les exigences mécaniques.
Quels problèmes une électrode inadaptée peut-elle provoquer ?
Arc instable, collage et projections
Une mauvaise association entre diamètre d’électrode, intensité, polarité et longueur d’arc peut rendre l’amorçage difficile et provoquer le collage du métal d’apport sur la pièce. Le courant insuffisant ou un mauvais contact de retour contribuent au problème. Des projections excessives peuvent également résulter d’un arc trop long, de paramètres erronés ou d’un enrobage endommagé.
Pénétration insuffisante et défaut de fusion
Une électrode ou un courant mal adaptés à l’épaisseur du joint peuvent empêcher une fusion correcte des bords et des passes. Le défaut peut rester caché sous un cordon apparemment acceptable. La conception et la préparation du joint, la vitesse de déplacement et l’angle de l’électrode sont au moins aussi importants que sa classification.
Porosités, inclusions de laitier et fissures
La présence d’humidité, de contaminants, de laitier insuffisamment retiré ou d’une technique incorrecte peut entraîner des cavités et des défauts internes. Des fissures peuvent aussi survenir lorsque la composition du métal d’apport, l’hydrogène diffusible, les contraintes de retrait et la procédure de soudage ne sont pas adaptés au matériau. Les pièces porteuses ou soumises à des spécifications précises doivent être évaluées par un professionnel qualifié.
Mauvais profil du cordon, caniveaux et perçage
Un mauvais choix de diamètre ou d’intensité peut créer des caniveaux, un apport irrégulier, une fusion superficielle ou, sur métal fin, un perçage. La correction ne consiste pas toujours à augmenter le courant : il faut vérifier la préparation, la position et la technique.
Comment choisir correctement son électrode ?
Commencer par le métal de base et les propriétés exigées
Pour l’acier courant, vérifiez la classification et la résistance du métal d’apport requise. L’inox demande une composition adaptée à son alliage. La fonte et les assemblages entre métaux différents exigent une analyse plus précise. Sur une pièce inconnue ou critique, ne choisissez pas une électrode au hasard.
Associer diamètre, épaisseur du métal et intensité
Un diamètre de 2,5 mm et un diamètre de 3,2 mm ne s’utilisent pas dans toutes les mêmes situations. Le besoin dépend de l’épaisseur, de la préparation du joint, de la position et des plages recommandées par le fabricant. Le courant doit permettre une fusion correcte sans surchauffer inutilement la pièce. Consultez par exemple les caractéristiques d’une électrode E6013 de 3,2 mm.
Vérifier position, courant AC/DC et polarité
Les électrodes enrobées ne conviennent pas nécessairement à toutes les positions et à toutes les polarités. Lisez l’emballage et la fiche fabricant avant d’utiliser du courant alternatif ou continu, avec la polarité appropriée. Contrôlez également la capacité réelle du poste MMA et des câbles.
Stocker et manipuler correctement les consommables
Un enrobage fissuré, humide ou contaminé peut modifier l’amorçage, les projections, le laitier et le risque de défauts. Gardez les électrodes selon les recommandations de leur fabricant ; certains types exigent des conditions de stockage et de séchage particulières. Ne tentez pas un traitement thermique improvisé.
Quatre scénarios pratiques
Réparation d’un élément fin en acier dans un atelier
Utilisez un diamètre et une intensité compatibles avec la faible épaisseur. Nettoyez la surface, préparez le joint et faites un essai pour éviter les perforations. Une électrode trop grosse est souvent difficile à maîtriser.
Maintenance agricole et de chantier
Le MMA est pratique en extérieur, mais les aciers des machines peuvent posséder des propriétés inconnues. Assurez un contact de retour propre, des électrodes sèches et une alimentation suffisante. Les pièces fortement sollicitées réclament une analyse appropriée.
Assemblage d’une structure porteuse
Respectez la procédure de soudage qualifiée lorsqu’elle est exigée, la classe d’électrode, l’hydrogène admissible, la préparation du joint et les contrôles prescrits. Un beau cordon n’est pas un certificat de résistance.
Soudage TIG d’inox ou d’aluminium
En TIG, une électrode de tungstène constitue l’élément non consommable de l’arc et le métal d’apport peut être introduit séparément. Le choix de l’électrode, sa préparation, le courant AC/DC, le gaz et la nuance du métal d’apport sont décisifs. Voir les électrodes tungstène disponibles.
Dépannage : une méthode sûre
- Identifier le métal de base, l’épaisseur et l’exigence du joint.
- Contrôler la classification, le diamètre et l’état de l’électrode.
- Vérifier la polarité, le mode de soudage et les réglages d’intensité.
- Nettoyer le joint et la zone de contact de retour.
- Examiner visuellement les câbles et le porte-électrode.
- Effectuer un essai sur matériau comparable, lorsque cela est autorisé.
- Observer l’arc, la fusion, les projections, le laitier et les défauts du cordon.
- Arrêter en cas de fumées inhabituelles, d’échauffement, de câble endommagé ou de résultat impossible à sécuriser.
| Défaut | Causes possibles | Action initiale |
|---|---|---|
| Collage | Courant insuffisant, électrode trop grosse, mauvais contact | Vérifier le réglage et le retour |
| Projections | Arc trop long, polarité ou enrobage inadapté | Contrôler la méthode et l’électrode |
| Porosités | Humidité, contamination, mauvaise protection du bain | Nettoyer et vérifier le stockage |
| Laitier emprisonné | Nettoyage insuffisant, angle ou paramètres inadéquats | Corriger la préparation entre passes |
| Fissures | Métal d’apport, hydrogène ou procédure non adaptés | Suspendre et demander expertise |
Les fumées de soudage, rayonnements UV, projections, risques électriques et incendies nécessitent des EPI et une aspiration adaptés. N’ouvrez pas les composants électriques de la machine sans habilitation. Comparez les métaux d’apport et les accessoires requis ; pour des problèmes persistants, contactez le service technique VECTOR WELDING.
FAQ : choix des électrodes et défauts
Que se passe-t-il avec une mauvaise électrode ?
On peut observer des difficultés d’arc et des défauts de soudure, parfois des fissures ou une résistance insuffisante.
Comment savoir si l’électrode est inadaptée ?
Comparez son marquage, son diamètre, la polarité et les positions autorisées aux exigences du joint.
Une mauvaise électrode peut-elle affaiblir une soudure ?
Oui, notamment en causant un défaut de fusion, une pénétration insuffisante ou un dépôt aux propriétés inappropriées.
Peut-elle provoquer des porosités ?
Oui, en particulier si son enrobage est humide ou si l’ensemble du procédé est mal réglé.
Les électrodes peuvent-elles provoquer du laitier inclus ?
Oui. Une mauvaise technique ou un laitier insuffisamment retiré augmente ce risque.
Pourquoi l’électrode colle-t-elle ?
Courant trop faible, diamètre inadapté, arc mal maîtrisé ou mauvais contact de retour.
Pourquoi autant de projections en MMA ?
Les paramètres, l’arc trop long, la polarité et un enrobage endommagé sont à examiner.
Quelle électrode pour l’acier courant ?
Choisissez une classification appropriée aux propriétés de l’acier et au travail prévu ; E6013 peut convenir à certaines applications non critiques.
Entre 2,5 et 3,2 mm, comment choisir ?
Selon épaisseur, position, intensité et recommandations du fabricant, pas seulement selon la puissance maximale du poste.
E6013 convient-elle à tous les travaux sur acier ?
Non. Certains travaux nécessitent une autre résistance, un faible hydrogène ou une procédure spécifique.
Les électrodes MMA et TIG sont-elles identiques ?
Non. L’électrode MMA fond et apporte du métal ; le tungstène TIG est normalement non consommable.
La polarité est-elle importante ?
Oui, chaque électrode possède une plage de courant et de polarité autorisée.
Des électrodes humides posent-elles problème ?
Oui, elles peuvent nuire à la qualité du cordon et accroître certains risques de défauts.
Quels accessoires vérifier lors du diagnostic ?
Porte-électrode, câbles, connecteurs, pince de retour et capacité du poste.
Quand consulter un spécialiste ?
Si la nuance est inconnue, si la pièce est porteuse ou si des fissures et défauts persistent malgré les contrôles de base.
