


Pour utiliser correctement un découpeur plasma, il faut comprendre son fonctionnement, préparer l’alimentation électrique et l’air comprimé, puis ajuster la technique de coupe au métal. Le plasma est un gaz ionisé : un arc électrique porté par un flux d’air à grande vitesse fait fondre localement un métal conducteur, tandis que le jet chasse la matière liquide pour créer la saignée.
Un découpeur plasma permet de réaliser des découpes dans l’acier, l’inox, l’aluminium et d’autres métaux électriquement conducteurs. La qualité obtenue dépend autant de la préparation et des réglages que de la puissance indiquée sur le boîtier.
1. Comprendre le procédé de découpe plasma
Comment le plasma découpe le métal
Dans la torche, un arc électrique chauffe et ionise l’air ou le gaz injecté à travers une tuyère resserrée. Ce jet concentre l’énergie sur une petite zone. Le métal fond ; le flux de gaz évacue la matière fondue vers le bas de la coupe. Pour cela, le circuit électrique doit être correctement établi entre la source, la torche et la pièce.
La découpe plasma diffère du soudage : le but est d’enlever le métal sur une trajectoire précise, et non d’assembler les bords d’un joint. L’épaisseur maximale annoncée dépend notamment du matériau et des conditions d’utilisation ; elle ne doit pas être confondue avec l’épaisseur permettant une coupe régulière et propre.
Les composants principaux
Un système comporte la source de courant, la torche plasma, un câble et une pince de retour, le circuit d’air comprimé et les consommables de torche. Ceux-ci incluent selon le modèle l’électrode, la tuyère, le diffuseur ou anneau tourbillonneur et la coiffe de protection.
Les consommables doivent correspondre exactement au type de torche. Une pièce non compatible peut nuire à la coupe ou à la sécurité. Consultez les découpeurs plasma VECTOR WELDING et les recommandations d’entretien de votre notice d’utilisation.
2. Préparer l’installation et la sécurité
Équipements de protection indispensables
La découpe produit des rayonnements intenses, des projections de métal chaud, du bruit, des fumées et parfois de fortes températures résiduelles. Utilisez une protection oculaire et faciale adaptée aux paramètres du procédé, des gants de protection, des vêtements résistants à la chaleur et des chaussures fermées. Assurez une aspiration ou une ventilation efficace. Éloignez les combustibles, les récipients sous pression et les personnes sans protection.
Ne travaillez jamais sur un récipient ayant contenu un liquide inflammable sans procédure spécialisée. Évitez l’humidité, les surfaces mouillées et les câbles endommagés. Avant l’intervention, prévoyez la mise en sécurité et les moyens de lutte contre l’incendie.
Compresseur et qualité de l’air
La plupart des découpeurs plasma à air exigent de l’air comprimé propre, sec et suffisamment régulier. Vérifiez les indications du fabricant pour la pression et le débit nécessaires : une pression au manomètre sans débit suffisant peut être trompeuse. Utilisez un système de filtration et de séparation de l’humidité adapté. Une ligne contenant de l’eau ou de l’huile provoque des problèmes d’arc, une mauvaise coupe et une usure accélérée des consommables.
Vidangez le réservoir et entretenez les filtres suivant les recommandations du compresseur. Ne dépassez pas la pression autorisée par la torche et la machine.
Fixer correctement la pince de retour
La connexion de retour doit être serrée sur une surface conductrice propre, de préférence proche de la zone à découper. La peinture, la rouille importante et les connexions lâches augmentent la résistance et perturbent l’arc. Évitez de faire passer le courant par des roulements, des câbles d’acier ou des pièces mobiles.
3. Réaliser une coupe : méthode pas à pas
Définir le courant et la pression d’air
- Identifier le métal et son épaisseur.
- Vérifier la capacité du découpeur pour la coupe de qualité recherchée.
- Installer les consommables compatibles, propres et en bon état.
- Régler l’air selon les consignes du fabricant, sous débit lorsque la méthode de réglage le demande.
- Sélectionner l’intensité correspondant à la tôle et au type de consommables.
- Positionner et nettoyer la pince de retour.
- Réaliser une coupe d’essai sur une chute du même matériau.
Un courant insuffisant ou une avance trop rapide peut empêcher la traversée. À l’inverse, trop de courant pour des consommables ou une épaisseur donnée favorise l’usure et une saignée trop large. Ne choisissez pas les paramètres d’après une valeur unique applicable à toutes les machines.
Amorçage HF et amorçage au contact
Selon le système, l’arc peut être initié par haute fréquence (HF), par un arc pilote ou par une technique impliquant le contact de la torche avec la pièce. Les configurations possèdent des consignes différentes concernant la distance de la torche et le contact avec le métal. Respectez celles de votre appareil : un mode prévu pour l’arc pilote ne doit pas être supposé identique à une torche de coupe par contact.
Avance régulière et angle de la torche
Maintenez l’angle et la distance préconisés ; avancez de manière régulière sans forcer le mouvement. Les étincelles et la matière fondue doivent être expulsées de manière cohérente au-dessous de la plaque lorsque la coupe traverse correctement. Si elles remontent sur la surface ou si la saignée n’est pas complète, vérifiez l’épaisseur, le courant, la qualité de l’air, les consommables et la vitesse.
Un guide de coupe aide à garder les trajectoires droites. Pour les courbes et petits rayons, ralentissez uniquement selon les capacités du matériel afin d’éviter une accumulation de chaleur et de laitier.
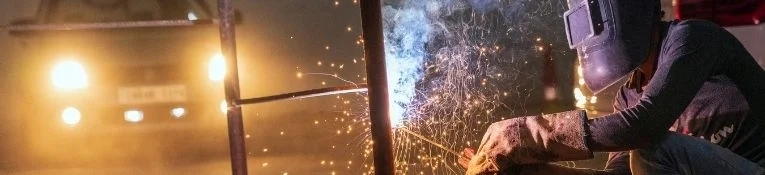
4. Trois exemples pratiques
Réparation et fabrication de pièces de carrosserie
Une tôle relativement fine demande une avance maîtrisée et des paramètres qui limitent la déformation. Préparez la zone, éloignez tous les éléments inflammables et surveillez ce qui se trouve derrière la tôle. Faites un essai sur une chute avant d’approcher une pièce automobile.
Découpe de gaines de ventilation sur mesure
Les tôles fines utilisées dans les installations de ventilation nécessitent des bords réguliers et une répétabilité des dimensions. L’emploi de guides, d’une bonne préparation des tracés et de consommables adaptés facilite l’obtention de pièces comparables.
Découpe et démontage d’acier épais
Les éléments de forte épaisseur exigent une installation bien dimensionnée, une pression d’air stable et parfois une avance plus lente. Vérifiez la capacité de coupe de qualité plutôt que la seule valeur maximale de séparation. Lors de la démolition, contrôlez les éléments porteurs, les contraintes mécaniques et les risques d’incendie.
5. Résoudre les défauts courants
Laitier et bavures en quantité excessive
Un dépôt sur la face inférieure peut provenir d’une vitesse trop lente ou trop rapide, d’un réglage insuffisant, de consommables usés ou d’air humide. Comparez l’aspect de la saignée, testez une vitesse différente et inspectez la tuyère et l’électrode. Ne cherchez pas à compenser une mauvaise pression d’air par une hausse arbitraire du courant.
L’arc s’interrompt en cours de coupe
Vérifiez la pince de retour, la protection thermique, la stabilité de l’alimentation, la pression d’air sous débit et le bon montage de la torche. Si une alarme apparaît ou que le disjoncteur déclenche plusieurs fois, interrompez l’utilisation et recherchez la cause avant de reprendre.
Les consommables s’usent rapidement
L’eau ou l’huile dans l’air, des amorçages répétés, une pression incorrecte, une distance de coupe inadaptée et l’utilisation de consommables non conformes peuvent accélérer l’usure. Une bonne qualité d’air et une méthode d’amorçage correcte contribuent à prolonger leur durée de vie.
| Problème | Vérifications prioritaires |
|---|---|
| Coupe non traversante | Épaisseur, intensité, vitesse, état des pièces de torche |
| Beaucoup de laitier | Réglages, hauteur de torche, air sec et constant |
| Arc instable | Pince de retour, alimentation, débit d’air |
| Usure prématurée | Consommables, humidité, amorçage, refroidissement |
| Défaut électrique ou thermique | Arrêt immédiat, vérification par un professionnel |
6. Entretenir la torche et remplacer les consommables
Inspectez régulièrement la tuyère, l’électrode et les pièces isolantes après mise hors tension et refroidissement. Remplacez tout élément déformé, fortement creusé, fendu ou présentant des signes d’échauffement anormal, conformément aux critères du fabricant. Nettoyez les zones externes autorisées, vérifiez les raccords d’air et entretenez le filtre.
Une machine longtemps utilisée sans entretien peut produire des découpes médiocres malgré un courant adéquat. Consultez les instructions relatives au remplacement des consommables et ne démontez pas les composants électriques internes de l’appareil.
Pour comparer les modèles, utilisez la catégorie découpeur plasma, puis contactez le service client VECTOR WELDING en indiquant le métal, l’épaisseur, la longueur des coupes, le compresseur et l’alimentation disponible.
FAQ : utilisation d’un découpeur plasma
Quelle épaisseur peut découper un plasma de 50 A ?
Elle varie selon le modèle, le matériau, la qualité attendue, l’air et la vitesse. Consultez les valeurs de coupe de qualité et de séparation du fabricant.
Qu’est-ce que l’amorçage HF ?
Un mode d’amorçage haute fréquence qui facilite l’initiation de l’arc sur les équipements prévus pour cette technique.
Pourquoi le découpeur déclenche-t-il le disjoncteur ?
L’alimentation peut être sous-dimensionnée, un autre appareil peut démarrer ou un défaut électrique peut être présent. Arrêtez et faites contrôler.
Faut-il poser la torche sur le métal ?
Cela dépend de sa conception : certaines torches acceptent une coupe au contact, d’autres nécessitent une distance ou un guide.
Quelle teinte de protection oculaire choisir ?
Elle doit être adaptée au courant et à la méthode de coupe ; reportez-vous aux recommandations du fabricant et aux règles de protection applicables.
Comment commencer une découpe au milieu d’une tôle ?
Utilisez une méthode de perçage autorisée par la torche, avec un angle et une distance adaptés, ou réalisez un trou de départ approprié.
Peut-on découper sous la pluie ?
Non, ne travaillez pas dans des conditions humides ou dangereuses pour l’électricité.
Pourquoi du laitier se forme-t-il lorsque l’avance est trop lente ?
L’accumulation de chaleur et de métal fondu peut favoriser les dépôts. Adaptez la vitesse au courant et à l’épaisseur.
Quand vidanger le réservoir du compresseur ?
Suivez la notice et surveillez la condensation : un air propre et sec est indispensable.
Faut-il une alimentation triphasée ?
Pas nécessairement. Certains appareils sont monophasés 230 V ; vérifiez leurs besoins d’entrée exacts.
Peut-on couper du bois ou du plastique ?
Non. La découpe plasma classique exige un matériau électriquement conducteur.
À quoi sert le diffuseur ou anneau tourbillonneur ?
Il canalise et organise le flux de gaz dans la torche ; un composant usé ou inadapté nuit au jet plasma.
