


Choisir un fil pour un poste à souder à facteur de marche élevé ne consiste pas simplement à acheter un fil plus gros ou une bobine plus lourde. Le facteur de marche indique la durée pendant laquelle la source de soudage peut fonctionner à une intensité donnée, tandis que le choix du métal d’apport dépend du matériau de base, du procédé, de la vitesse de fil, du gaz, de la torche et des consommables.
Pour les travaux MIG/MAG exigeants, il faut examiner la machine et l’ensemble du circuit de dévidage : bobine, galets, gaine, tube-contact, torche, alimentation et refroidissement.
Comprendre le facteur de marche avant de choisir le fil
Une caractéristique du poste, pas du fil
Un fil de soudage n’a généralement pas de « facteur de marche élevé » comme une source de courant. Un poste peut fonctionner longtemps à une intensité particulière sans que cela impose automatiquement un diamètre de fil plus important. La sélection repose avant tout sur le métal, la résistance recherchée, la conception du joint et la plage réelle de soudage.
La norme EN IEC 60974-1 traite des caractéristiques nominales des sources de soudage à l’arc. Utilisez les valeurs du fabricant correspondant au courant et au procédé effectivement employés, plutôt que le seul chiffre maximal figurant sur le produit.
Des cordons longs sollicitent tous les composants
Le travail prolongé exerce des contraintes sur la torche, les contacts électriques, le tube-contact, la gaine et les galets. Un dévidage satisfaisant pour quelques points peut devenir irrégulier après de nombreux cordons si le tube-contact s’use, si la gaine offre trop de résistance ou si les galets serrent trop le fil. Assurez-vous que la ventilation du poste est dégagée et que les limites thermiques de la torche sont respectées.
Fil plein ou fil fourré : choisir selon le matériau et le procédé
Comparer fil plein et fil fourré
Le fil plein MIG/MAG est habituellement utilisé avec un gaz de protection externe et convient particulièrement aux ateliers maîtrisant la propreté des pièces et la protection du bain. Le fil fourré possède une âme contenant des constituants de flux ; suivant sa classification, il peut être utilisé avec ou sans gaz externe.
Ne choisissez pas ces fils seulement sur la base d’une promesse de productivité. Il faut considérer les positions de soudage, la résistance mécanique demandée, les fumées, la formation de laitier, les projections, la polarité et la compatibilité du poste.
Adapter la nuance au métal de base
Pour l’acier de construction, sélectionnez un métal d’apport dont la classification et les propriétés conviennent à la nuance et aux conditions de travail. L’inox nécessite un métal d’apport inox approprié, notamment pour conserver les propriétés exigées. L’aluminium réclame le choix d’un alliage de fil compatible et un dévidage particulièrement soigné.
Si la nuance de la pièce est inconnue ou si la soudure concerne un organe de sécurité, faites valider la sélection par un professionnel qualifié.
Gaz de protection et mode de transfert
Le gaz influence la stabilité de l’arc, les projections, le profil de pénétration et le mode de transfert. La vitesse de fil, la tension et l’intensité sont liées ; un diamètre adapté dans une configuration peut réagir autrement si l’on change de mélange gazeux. Utilisez les recommandations du fabricant du fil et la documentation sur les réglages MIG/MAG, plutôt que de recopier un paramètre universel trouvé en ligne.
Diamètre, intensité, dévidage et bobine : trouver la bonne combinaison
Le diamètre de fil ne détermine pas seul la productivité
Un fil de diamètre supérieur peut être utile à forte intensité, mais le débit de dépôt dépend aussi de la vitesse de fil, du type de fil, du gaz, de la préparation du joint et de la position de soudage. Entre 0,8 et 1,0 mm, ne choisissez pas automatiquement 1,0 mm sous prétexte que le poste a une forte intensité maximale.
Tableau indicatif pour le fil plein acier
Les valeurs suivantes sont des ordres de grandeur généraux, non des réglages universels. Elles varient selon le métal, le gaz, le mode de transfert et la procédure.
| Fil | Épaisseur indicative | Intensité approximative sans impulsion | Intensité approximative en pulsé | Usage typique |
|---|---|---|---|---|
| 0,6 mm | Jusqu’à 1,2 mm | 30–90 A | 30–75 A | Tôle fine, carrosserie |
| 0,8 mm | 1,2–3,0 mm | 40–145 A | 50–110 A | Atelier et fabrication légère |
| 1,0 mm | 1,2–6,0 mm | 50–180 A | 60–160 A | Fabrication moyenne |
| 1,2 mm | 4,0–12,0 mm | 75–250 A | 90–220 A | Fabrication lourde |
| 1,6 mm | 10 mm et plus | 150–350 A | 150–350 A | Travaux industriels, passes multiples |
La procédure applicable, les recommandations du fabricant et la qualification éventuelle des travaux priment sur ces plages indicatives.
Taille de bobine : capacité et compatibilité
Les grandes bobines réduisent les arrêts pour remplacement en production répétitive, mais n’améliorent pas à elles seules la qualité du cordon. Vérifiez le diamètre extérieur, la largeur, l’alésage, le poids admissible et la fixation du dévidoir. Une bobine trop grande ou mal adaptée peut gêner l’alimentation.
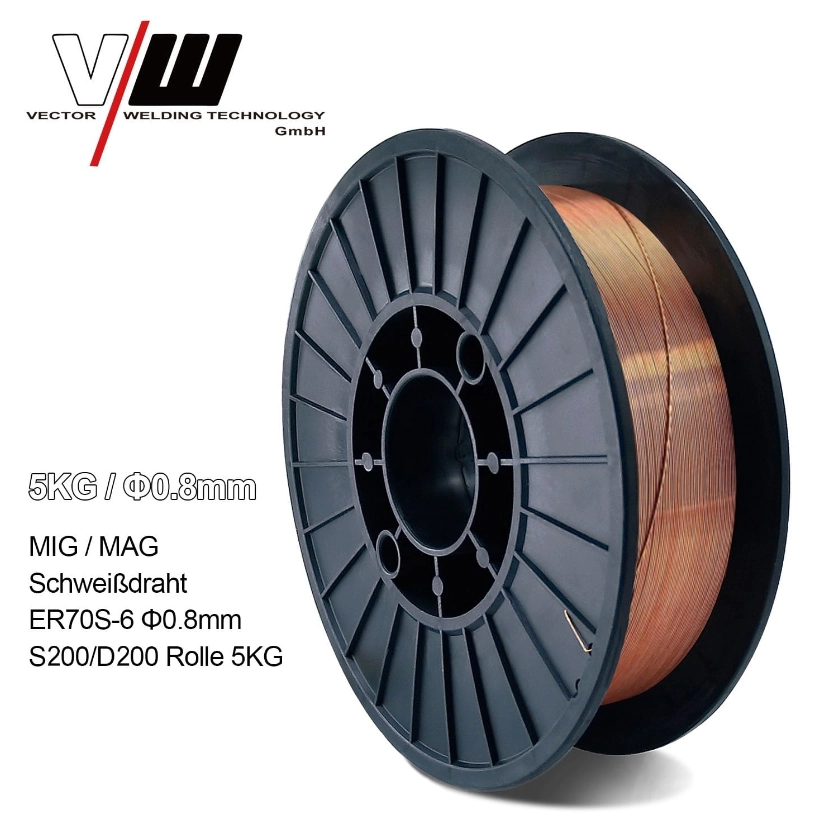
Le fil plein acier ER70S-6 de 0,8 mm et le fil acier ER70S-6 de 1,0 mm illustrent les différences de diamètre et de conditionnement. Les stocks et les dimensions doivent toujours être contrôlés sur la fiche française du produit.
Vous trouverez d’autres métaux d’apport et consommables dans la rubrique fils, baguettes et électrodes.
Galets, gaine, tube-contact et torche
La gorge des galets doit être compatible avec le type et le diamètre du fil. Les galets à gorge en V sont courants pour le fil plein en acier et en inox ; un fil aluminium plus souple requiert un entraînement permettant d’éviter sa déformation. Le fil fourré peut imposer une géométrie différente.
Adaptez la gaine et le tube-contact au matériau et au diamètre du fil. Un serrage excessif des galets ne corrige pas une gaine obstruée : il risque au contraire d’écraser le fil. Augmentez juste assez la pression pour assurer un dévidage régulier, puis contrôlez le reste du circuit si les difficultés persistent. Consultez les consommables de torche MIG/MAG en cas de remplacement.
Une méthode de choix en sept étapes
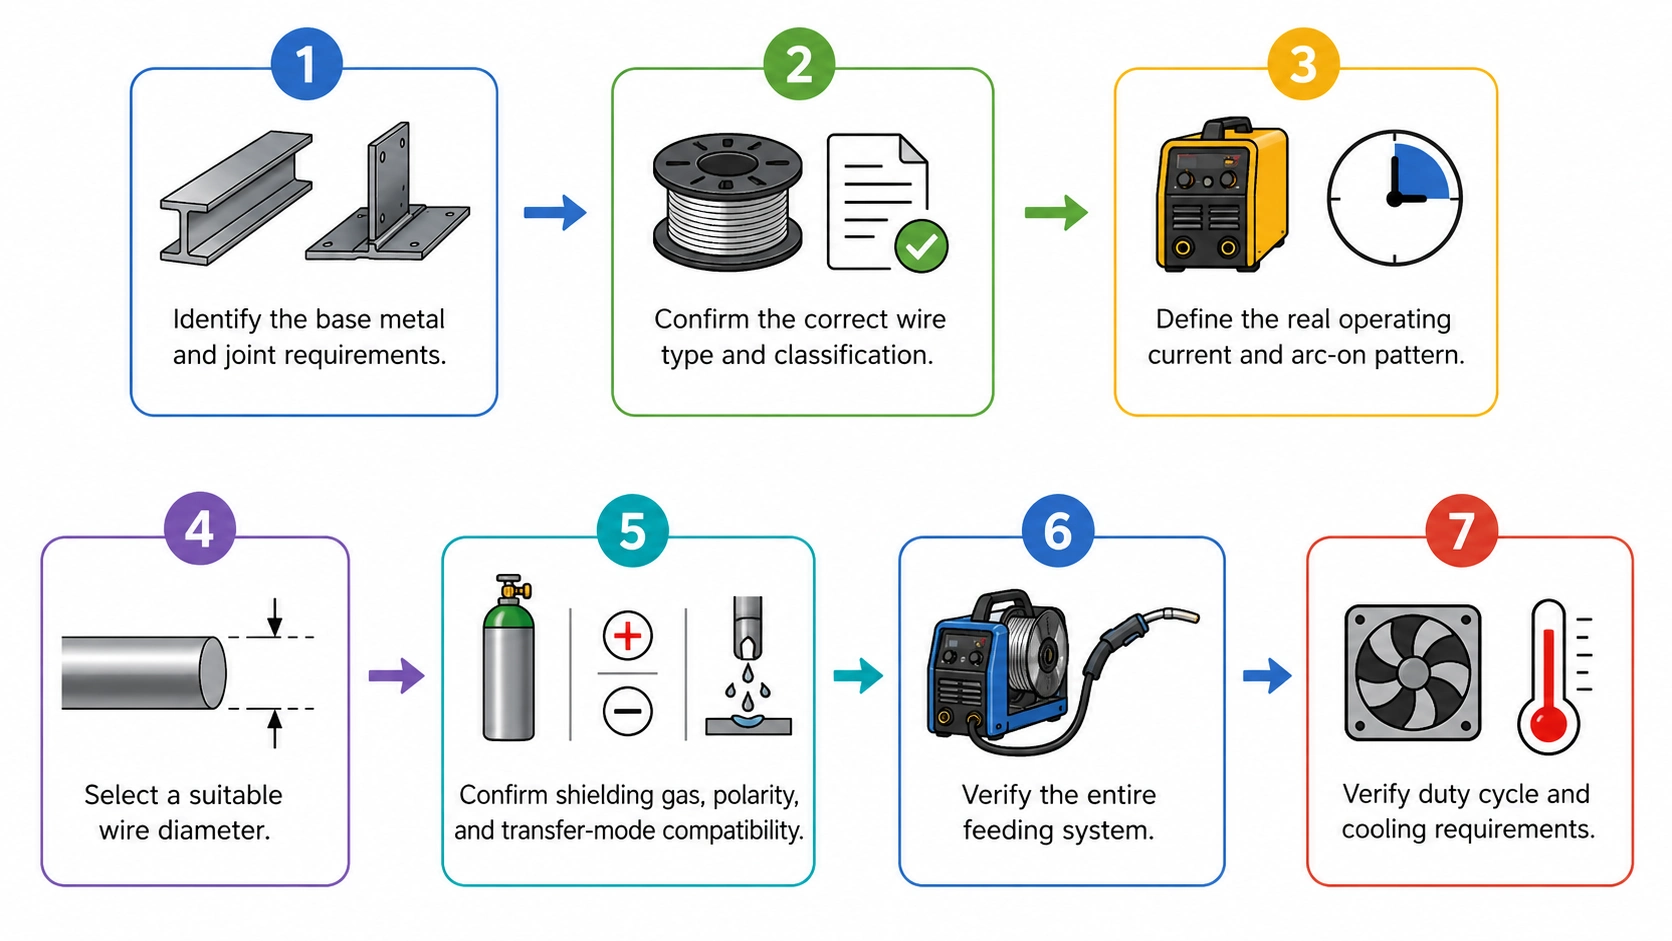
- Identifier la nuance, l’épaisseur, le joint et la position de soudage.
- Choisir la famille et la classification du métal d’apport appropriées.
- Déterminer le courant habituel et la fréquence des opérations, et pas seulement le maximum du poste.
- Sélectionner un diamètre offrant une plage de travail pertinente.
- Contrôler le gaz, le mode de transfert et la polarité.
- Vérifier bobine, galets, gaine, tube-contact, torche et dévidoir.
- Comparer les besoins thermiques au facteur de marche et à la capacité du refroidissement.
Les notices des postes à souder permettent de confirmer les limites du modèle et les dimensions de bobine autorisées.
Quatre exemples pratiques
Fabrication répétitive d’éléments en acier
Dans une usine ou un atelier avec gaz stable, privilégiez un fil acier classifié correctement, le diamètre utile à la section des pièces, une bobine compatible et un entraînement fiable. La puissance maximale affichée par la machine ne suffit pas à choisir le fil.
Réparations de pièces épaisses
Le choix exige de connaître la nuance d’acier, la préparation du joint, les passes et les propriétés de la soudure. Le fil le plus épais n’est pas nécessairement le plus adapté. Pour un élément porteur, sollicitez des conseils spécialisés.
Production de pièces inox
La composition du métal d’apport doit correspondre à celle du métal de base et à la résistance à la corrosion attendue. Préservez un circuit de dévidage propre pour éviter les contaminations.
Soudage MIG/MAG de pièces aluminium
L’aluminium est plus souple et peut se plier dans le dévidoir. Ajustez les galets, la gaine et la torche à ce métal ; une simple substitution de bobine sans modification du circuit peut entraîner des blocages.
Dépanner le dévidage et éviter les risques
| Symptôme | Cause possible | Contrôle recommandé |
|---|---|---|
| Fil irrégulier | Bobine, galets, gaine, tube-contact | Vérifier la gorge, la pression et la propreté |
| Fil emmêlé (« nid d’oiseau ») | Résistance excessive dans la gaine, galets trop serrés | Contrôler le trajet de fil et les blocages |
| Retour de fusion dans le tube-contact | Vitesse et tension déséquilibrées, tube-contact usé | Vérifier réglages et consommables |
| Arc instable | Gaz, fil, polarité ou connexions | Contrôler l’ensemble du processus |
| Surchauffe récurrente | Facteur de marche dépassé ou refroidissement insuffisant | Arrêter et laisser refroidir |
N’ouvrez pas les parties électriques internes sans autorisation. Un travail prolongé augmente l’exposition aux fumées, aux projections, à la chaleur et aux rayonnements. Utilisez une aspiration adaptée, des EPI et des consommables en bon état. Pour un appareil en panne, consultez aussi les informations de garantie et le service technique.
FAQ : fil MIG/MAG et facteur de marche
Qu’est-ce qu’un fil de soudage ?
C’est un métal d’apport consommable, utilisé notamment en MIG/MAG avec un dévidoir ; sa classification détermine ses emplois compatibles.
Un facteur de marche élevé nécessite-t-il un fil spécial ?
Pas automatiquement. La nuance, le courant habituel, le procédé et la qualité de dévidage déterminent le choix.
Quel effet du diamètre sur l’intensité ?
Le diamètre influence les plages possibles, mais la vitesse de fil, le gaz et les paramètres interviennent aussi.
Un fil plus gros est-il toujours préférable ?
Non. Il peut être inadapté à la tôle, au joint ou à la plage réellement utilisée.
Faut-il choisir 0,8 ou 1,0 mm ?
Cela dépend des épaisseurs, du type de joint, du mode de transfert et des recommandations de la machine.
Fil plein ou fil fourré pour de longues soudures ?
Les deux peuvent convenir selon les spécifications ; comparez protection gazeuse, propriétés du dépôt, fumées et nettoyage du laitier.
Comment choisir selon le métal ?
En fonction de la nuance du matériau de base et des propriétés métallurgiques requises pour l’assemblage.
Le gaz influence-t-il le choix du fil ?
Oui. Le mélange modifie les caractéristiques de l’arc et doit être compatible avec la classification du fil.
Une grande bobine améliore-t-elle le facteur de marche ?
Non. Elle réduit seulement la fréquence des remplacements si le poste l’accepte.
Faut-il changer le tube-contact après un changement de diamètre ?
Oui, si son diamètre ne correspond plus au fil ou si son état s’est dégradé.
Pourquoi le fil avance-t-il irrégulièrement pendant les longs cordons ?
Le tube-contact peut chauffer ou s’user, la gaine freiner le fil ou les galets être mal réglés.
D’où vient un « nid d’oiseau » dans le dévidoir ?
Souvent d’un blocage en aval, associé à une pression de galets excessive.
Pourquoi le fil fusionne-t-il dans le tube-contact ?
La vitesse de fil, la tension, le dépassement de fil ou l’usure du tube-contact peuvent être en cause.
Quelles mesures de sécurité sont prioritaires en soudage prolongé ?
Aspiration des fumées, EPI, gestion des brûlures, protection incendie et respect des limites thermiques.
Quand demander conseil avant de commander un fil ?
Si la nuance, la procédure, la compatibilité du dévidoir ou les contraintes de production restent incertaines.
