


Un poste à souder peut afficher une intensité suffisante et pourtant fonctionner mal lorsque le réseau électrique est faible, instable ou sous-dimensionné. Cette situation se rencontre sur les chantiers, dans les exploitations agricoles, les ateliers provisoires, les véhicules d’intervention et les installations alimentées par un groupe électrogène. Le moteur du groupe peut sembler fonctionner correctement à vide, puis subir une forte chute de régime dès l’amorçage de l’arc. Conséquences possibles : amorçages difficiles, arc irrégulier, pénétration variable, disjonctions ou arrêt de sécurité du poste.
La compatibilité avec un groupe électrogène ne se résume donc pas à une mention commerciale. Il faut examiner l’ensemble de l’installation : poste à souder, générateur, câbles, protections électriques, autres appareils alimentés et durée d’utilisation. La bonne démarche consiste à confronter les caractéristiques d’entrée exactes du poste aux capacités réelles du groupe sous charge.
Qu’est-ce qui rend un poste à souder compatible avec une alimentation instable ?
Plage de tension, fréquence et tolérances d’alimentation
Commencez par lire la plaque signalétique et la notice du poste : tension nominale, fréquence, nombre de phases, courant d’entrée effectif et maximal. Un appareil monophasé 230 V doit être raccordé à une sortie monophasée 230 V correctement configurée. Le générateur doit maintenir cette alimentation pendant le soudage, pas uniquement à vide.
La tolérance de tension indiquée par le fabricant définit une plage de fonctionnement admissible. Elle ne signifie pas qu’un générateur mal régulé convient. Une sous-tension peut perturber l’amorçage, modifier la stabilité de l’arc ou déclencher les protections ; des variations excessives de tension ou de fréquence sollicitent également l’électronique. Si le régime du groupe oscille à chaque cordon, interrompez l’opération pour vérifier sa charge, son alimentation en carburant, sa régulation et les câbles.
Technologie inverter et protections intégrées
Les postes à souder inverter modernes convertissent l’énergie au moyen d’une électronique haute fréquence. Les modules IGBT, la modulation de largeur d’impulsion et la régulation du courant permettent une réaction rapide aux variations de l’arc. L’amorçage haute fréquence des postes TIG facilite le démarrage ; les protections contre les surintensités et la surchauffe peuvent arrêter l’appareil en cas de fonctionnement anormal.
Ces fonctions ne compensent cependant pas un groupe électrogène insuffisamment puissant ou présentant une régulation instable. Elles ne remplacent pas une alimentation conforme à la documentation du fabricant.
Puissance du groupe : kVA, puissance continue et réserve
Une valeur de puissance « maximale » ou « de pointe » n’est pas la puissance disponible en permanence. Le kW désigne la puissance active et le kVA la puissance apparente ; le facteur de puissance relie ces grandeurs. Un poste inverter représente une charge dynamique : on doit donc partir de la puissance minimale de générateur préconisée pour le modèle précis, et non calculer cette puissance d’après les seuls ampères de sortie.
Ajoutez la consommation des appareils qui fonctionnent simultanément : meuleuse, éclairage, compresseur, aspiration ou chargeur. Leur démarrage peut faire chuter la tension juste au moment de l’amorçage. Gardez une marge plutôt que de travailler constamment à la limite nominale du groupe.
Variations de charge, facteur de marche et qualité du courant
La mise en route de l’arc, les variations d’intensité, les courts-circuits en MMA et le dévidage en MIG/MAG provoquent des changements de charge rapides. La régulation automatique de tension (AVR) peut aider, sans compenser une puissance continue insuffisante. Un facteur de marche de 40 % à une intensité donnée signifie, dans le cycle de référence de dix minutes, quatre minutes de soudage suivies de la phase de refroidissement nécessaire.
La norme IEC 60974-1 concerne les sources de courant pour le soudage à l’arc ; ISO 8528-5 porte notamment sur les performances des groupes électrogènes. La notice spécifique, les règles électriques applicables et le contrôle d’une personne compétente restent prioritaires.
Quels postes VECTOR WELDING choisir pour un groupe électrogène ?
London 2400 : TIG AC/DC pour l’aluminium et les travaux polyvalents
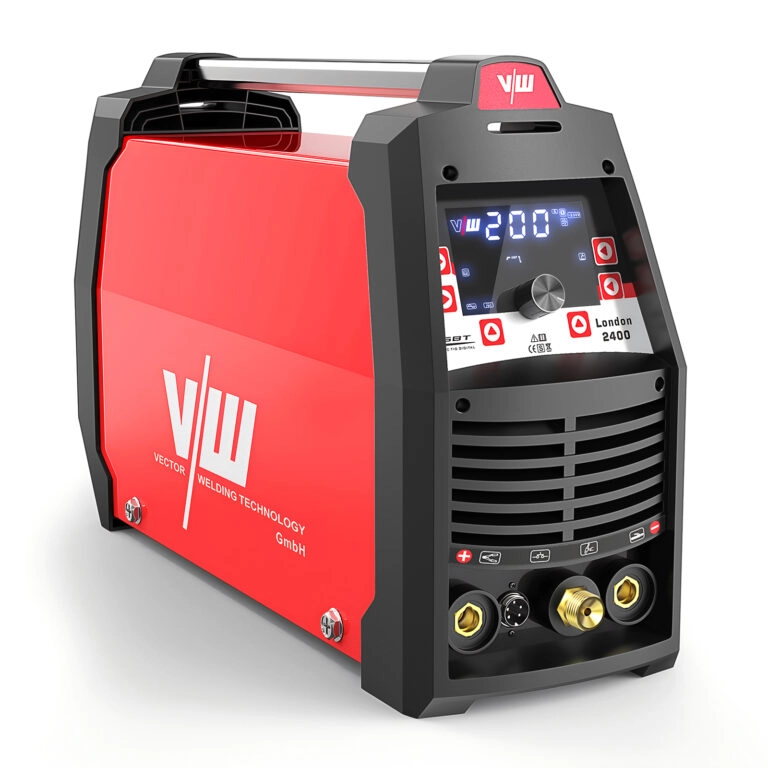
Le London 2400 combine le soudage TIG en courant alternatif (AC) pour l’aluminium, le TIG en courant continu (DC) pour l’acier et l’inox, ainsi que le procédé MMA à l’électrode enrobée. Sa documentation indique une alimentation monophasée de 230 V ±15 % à 50/60 Hz et un groupe électrogène monophasé de 10 kVA. Cette polyvalence convient aux réparations sur différents métaux, à condition de respecter la puissance et la qualité d’alimentation prescrites.
Tokyo 2300 : TIG DC pour l’acier, l’inox et les interventions mobiles
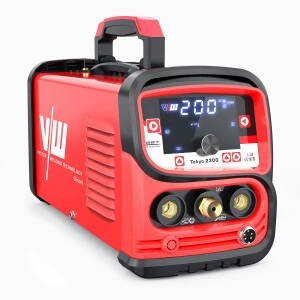
Le Tokyo 2300 est adapté au soudage TIG DC et MMA de l’acier, de l’inox et du titane. Sa tension d’entrée est de 230 V monophasé à 50/60 Hz. Pour cette version, la fiche produit récente fait état d’un groupe monophasé de 15 kVA. C’est un choix intéressant lorsqu’un contrôle précis du TIG DC est nécessaire et que le groupe fournit réellement la puissance continue exigée.
London 2400 ou Tokyo 2300 : tableau comparatif
| Critère | London 2400 | Tokyo 2300 |
|---|---|---|
| Procédés | TIG AC/DC, MMA | TIG DC, MMA |
| Matériaux principaux | Aluminium, acier, inox | Acier, inox, titane |
| Alimentation | 230 V monophasé, 50/60 Hz | 230 V monophasé, 50/60 Hz |
| Puissance du groupe indiquée | 10 kVA | 15 kVA |
| Usage privilégié | Réparations variées, aluminium | Travaux et réparations TIG DC |
Le choix doit d’abord porter sur le procédé souhaité, puis sur la capacité du groupe. Une puissance de générateur plus élevée n’indique pas qu’un poste est supérieur : elle représente une exigence pour le système électrique.
TIG, MIG/MAG ou MMA : quel procédé sur groupe électrogène ?
Le TIG pour la précision et le contrôle thermique
Le soudage TIG est recommandé quand la qualité visuelle du cordon, la maîtrise de la chaleur et la précision priment sur la vitesse. Il convient aux tôles fines et à l’inox ; l’aluminium requiert généralement un poste TIG AC/DC. Une tension instable se manifeste souvent par des difficultés d’amorçage ou un arc irrégulier. La qualité de l’alimentation, le raccordement de masse et les câbles sont particulièrement importants.
Le MIG/MAG pour la productivité
Le soudage MIG/MAG utilise un fil alimenté en continu ; il permet des cordons longs et une bonne productivité. Le groupe doit alimenter à la fois l’arc et le dispositif de dévidage. Un fil fourré autoprotégé peut limiter le besoin d’une bouteille de gaz à l’extérieur, sans supprimer les exigences relatives au choix du fil, à la polarité, à la préparation de la pièce et aux conditions de vent.
Évitez d’utiliser simultanément une forte charge auxiliaire et le poste lorsque la puissance disponible est limitée. Deux appareils portant la mention « 200 A » peuvent avoir des besoins électriques très différents.
Le MMA pour les réparations en extérieur
Le soudage MMA à l’électrode enrobée est pratique pour les réparations agricoles, le chantier et les zones difficiles d’accès. Il ne nécessite généralement pas de bouteille de gaz de protection. En revanche, le Hot Start, l’Arc Force et les courts-circuits liés à l’électrode occasionnent des appels de courant rapides. Un groupe juste dimensionné peut alors ralentir ou déclencher son disjoncteur. Utilisez des connexions serrées, des électrodes adaptées et une pince de retour sur métal propre.
Dimensionner et installer le groupe électrogène
Liste de contrôle avant de brancher le poste
- Relever la tension, la fréquence, les phases et les courants d’entrée du poste.
- Vérifier les exigences du fabricant pour le modèle et la version exacts.
- Contrôler la puissance continue en kVA du groupe, non sa seule puissance de pointe.
- Vérifier la tension et la configuration de la prise de sortie.
- Recenser les autres appareils susceptibles de fonctionner en même temps.
- Utiliser des fiches, protections et câbles correctement dimensionnés.
- Réduire la longueur de la rallonge et choisir une section conforme au courant et à la chute de tension admissible.
- Installer tout groupe thermique à l’extérieur, loin des ouvertures et des gaz d’échappement ; protéger également le poste de l’eau et de la poussière.
- Démarrer sans charges auxiliaires et tester d’abord une faible intensité, puis augmenter progressivement.
- Arrêter immédiatement en cas de disjonctions répétées, de variation anormale du régime, d’échauffement ou de défaut de l’arc.
Une méthode pratique pour associer un groupe et un poste
Lisez les deux plaques signalétiques, puis comparez la puissance continue du groupe à la puissance requise par le poste, en tenant compte des autres consommateurs. Examinez les prises, adaptateurs, rallonges et connexions. Réalisez un cordon d’essai sur une pièce de rebut à faible intensité, puis augmentez la charge et surveillez les alarmes, l’échauffement des câbles et le régime du moteur. Lors d’une intervention sur l’inox, par exemple, débranchez la meuleuse pendant le soudage si le groupe est juste dimensionné.
Rallonges, distribution électrique et mise à la terre
Une rallonge trop longue ou trop fine entraîne une chute de tension et un échauffement. Déroulez complètement les enrouleurs adaptés, évitez les multiprises domestiques et protégez les câbles contre les arêtes, le métal chaud, le passage des véhicules et les flaques d’eau. Les règles de mise à la terre et de liaison du neutre varient selon la configuration du groupe ; faites-les vérifier par un électricien qualifié, en suivant les notices.
Diagnostic des problèmes les plus fréquents
| Symptôme | Causes et premières vérifications |
|---|---|
| Le poste s’arrête | Groupe sous-dimensionné, facteur de marche dépassé, ventilation obstruée ou charge auxiliaire supplémentaire. |
| Arc instable, amorçage difficile | Variation de tension ou de fréquence, rallonge trop longue, mauvais contact de retour. |
| Disjoncteur du groupe déclenché | Courant trop élevé, protection inadaptée ou moteur auxiliaire démarrant simultanément. |
| Régime moteur fluctuant | Régulation ou alimentation du moteur insuffisante face aux appels de charge. |
| Fiches ou câbles chauds | Connexion desserrée, conducteur trop fin ou câble endommagé : arrêter et faire contrôler. |
| Pénétration irrégulière | Tension d’entrée variable, pertes dans les câbles ou paramètres modifiés. |
| Amorçage HF peu fiable | Qualité d’alimentation, mise à la terre, disposition des câbles ou raccordement de torche. |
Ne réarmez pas indéfiniment les protections sans rechercher la cause. En cas de doute, débranchez le matériel et contactez un technicien qualifié.
Exemples pratiques et conseils techniques
Exploitation agricole : privilégiez un montage compact, des câbles courts et des électrodes adaptées. Prévoyez la poussière, la pluie et les appels de courant à l’amorçage.
Maintenance mobile de pièces inox : sécurisez l’alimentation monophasée et évitez que les outils de meulage démarrent pendant le soudage TIG.
Chantier partagé : coordonnez les charges avec les autres corps de métier et contrôlez la protection électrique et la mise à la terre.
Réparation de pièces aluminium hors atelier : choisissez un poste TIG AC/DC compatible, comme le London 2400, et vérifiez au préalable le groupe ainsi que l’amorçage sur une pièce d’essai.
Pour un conseil avant achat, transmettez au service client VECTOR WELDING une photographie de la plaque du groupe, sa puissance continue, la tension disponible, le procédé souhaité et la plage d’intensité. Les notices d’utilisation et les caractéristiques techniques du modèle sont également indispensables.
FAQ : poste à souder et groupe électrogène
Un poste inverter peut-il fonctionner sans risque sur un groupe ?
Oui, si la tension, la fréquence, les phases, la puissance continue et la qualité de régulation répondent aux spécifications du poste et que la distribution est sûre.
Quelle puissance pour un poste à souder de 200 A ?
Il n’existe pas de réponse universelle : les exigences sont propres au modèle. Les fiches consultées indiquent 10 kVA pour le London 2400 et 15 kVA pour le Tokyo 2300.
Les variations de tension peuvent-elles endommager le poste ?
Des écarts importants et répétés peuvent provoquer des arrêts de protection ou solliciter les composants électroniques. Interrompez le soudage et contrôlez l’alimentation.
Puis-je dimensionner le groupe selon la puissance de pointe ?
Non. La puissance de pointe est généralement disponible pour une durée limitée ; le soudage exige une puissance continue suffisante.
Quelle marge de réserve faut-il prévoir ?
Elle dépend des démarrages et des appareils simultanés. Suivez les recommandations des fabricants : aucun pourcentage unique ne convient à toutes les installations.
Un régulateur AVR est-il indispensable ?
Une régulation de tension efficace est utile, mais ne compense pas une puissance de générateur insuffisante ou une mauvaise configuration des phases.
Un groupe inverter est-il toujours préférable ?
Une forme d’onde stable est utile ; le terme « inverter » ne garantit pas à lui seul la compatibilité avec le poste.
Peut-on utiliser une rallonge ?
Oui, si sa longueur, sa section, son état et son dimensionnement conviennent. Déroulez complètement les enrouleurs.
Quelle section de câble choisir ?
Elle dépend du courant d’entrée effectif, de la longueur et des conditions de pose. Faites valider le choix par un professionnel si nécessaire.
Pourquoi le disjoncteur déclenche-t-il à l’amorçage ?
Le courant demandé augmente brusquement. Le groupe ou sa protection peut être insuffisant ; une charge auxiliaire ou un défaut de connexion peut aggraver le phénomène.
Pourquoi l’arc devient-il instable ?
Les causes courantes sont les variations de tension ou de fréquence, un groupe insuffisant, des câbles longs, un mauvais contact ou un régime moteur instable.
Pourquoi le poste s’éteint-il alors que le groupe tourne toujours ?
Il peut s’agir des protections contre la surchauffe, la sous-tension ou les surintensités. Recherchez la cause avant de remettre en marche.
Les postes TIG et MIG/MAG peuvent-ils partager un groupe ?
Seulement si la puissance continue et les exigences électriques de chaque machine sont respectées ; évitez leur utilisation simultanée si elle excède la capacité disponible.
Le facteur de marche influence-t-il le choix du groupe ?
Oui. Les conditions de puissance et de durée de soudage déterminent les exigences réelles et le comportement thermique.
Peut-on faire fonctionner une meuleuse ou un compresseur en soudant ?
Uniquement si la puissance continue et les courants de démarrage de tous les consommateurs ont été pris en compte.
Le groupe doit-il être mis à la terre ?
La réponse dépend du système de distribution et du type de groupe : respectez les notices et les règles locales et consultez un électricien.
London 2400 ou Tokyo 2300 ?
Choisissez le London 2400 pour le TIG AC de l’aluminium et les tâches polyvalentes ; le Tokyo 2300 pour le TIG DC de précision sur acier, inox ou titane. Vérifiez toujours l’alimentation avant de commencer.
